


Roto Qəlibləmənin Sirrini Açıqlama Prosesi Plastiki Necə Çevirir


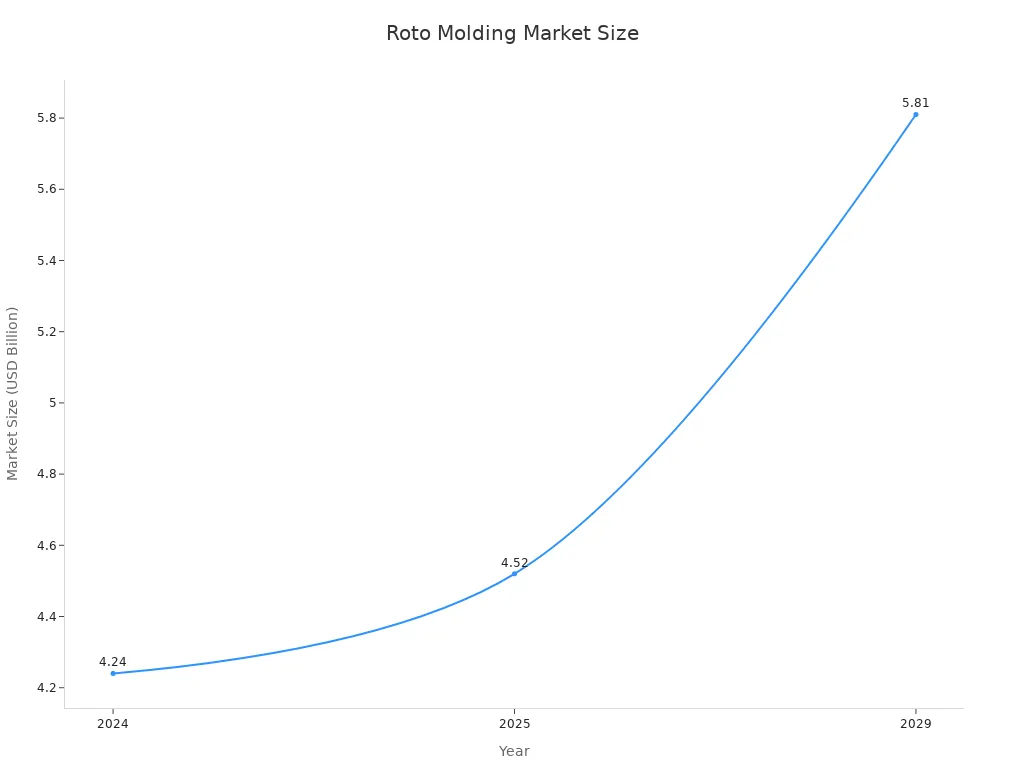
Qəlibləmə içi boş, tikişsiz plastik məhsullar yaradır. Əridilmiş plastiki bərabər paylamaq üçün istilik və iki oxlu fırlanmadan istifadə edir. Bu proses xarici təzyiq olmadan vahid divar qalınlığı yaradır. Rotomolding bazarı əhəmiyyətli artım göstərir. Mütəxəssislər bazarın 2023-cü ildən 2031-ci ilə qədər 5,9% Mürəkkəb İllik Artım Sürəti (CAGR) səviyyəsində böyüyəcəyini proqnozlaşdırırlar. Bazarın həcmi də artır:
Əsas Nəticələr
- Roto qəlibləmə möhkəm, içi boş plastik məhsullar istehsal edir. Sorunsuz məhsullar yaratmaq üçün istilik və fırlanan qəlibdən istifadə edir.
- Bu üsul aşağı kalıp xərcləri təklif edir və imkan verir bir çox məhsul dizaynıÇənlər və qablar kimi davamlı əşyalar hazırlamaq üçün yaxşıdır.
- The proses daha uzun çəkir digər üsullarla müqayisədə. Həmçinin çox enerji sərf edir və spesifik plastik materiallar tələb edir.
Roto Qəlibləmə Prosesi: Addım-addım Təlimat
Plastik Toz ilə Kalıbın Yüklənməsi
Göl Qəlibləmə prosesi ilə başlayırqəlibin hazırlanmasıİşçilər qəlibi diqqətlə təmizləyirlər ki, heç bir çirkləndirici maddə son məhsula təsir etməsin. Daha sonra onlar qəlibin yarısına müəyyən miqdarda plastik material, adətən toz şəklində yükləyirlər. Plastikin növü və miqdarı məhsulun ölçüsündən və istənilən xüsusiyyətlərindən asılıdır. Operatorlar düzgün divar qalınlığına nail olmaq üçün tozu dəqiq ölçürlər. Yüklədikdən sonra onlar qəlibi etibarlı şəkildə bağlayırlar.
Roto Kalıplamasında İstilik və İki oxlu Fırlanma
Daha sonra, qapalı qəlib böyük bir sobaya yerləşdirilir. Soba aşağıdakı temperaturlara qədər qızdırılır: 500° F və 700° FBu diapazondakı xüsusi temperatur istifadə olunan polimer növündən asılıdır. Məsələn, polietilen neylondan fərqli bir temperatur tələb edir. Qəlib qızdıqca, o, iki perpendikulyar oxda eyni vaxtda fırlanmağa başlayır. Bu iki oxlu fırlanma plastik tozun yellənməsini və qəlibin daxili səthlərini bərabər şəkildə örtməsini təmin edir. Aşağı fırlanma sürətləri, ümumiyyətlə, ... arasında dəyişir. 4 ilə 20 dövr/dəq, plastikin əriməsinə və qəlib divarlarına hamar bir şəkildə yapışmasına imkan verir. Bu davamlı hərəkət, plastikin bir sahədə yığılmasının qarşısını alır və məhsul boyunca vahid divar qalınlığı yaradır.
Kalıp və hissənin soyudulması
Plastik tamamilə əriyib qəlibi örtdükdən sonra qəlib sobadan soyutma stansiyasına keçir. Burada qəlib soyuyarkən iki oxlu fırlanmanı davam etdirir. Soyutma hava, su püskürtməsi və ya hər ikisinin kombinasiyası daxil olmaqla müxtəlif üsullarla baş verə bilər. daha yüksək keyfiyyətli, daha vahid soyutma prosesində istehsalçılar tez-tez termal sancaqlar tövsiyə edirlər.
- Termal sancaqlar kiçik istilik borusu istilik dəyişdiriciləridir.
- Əvvəllər su ilə soyutma mümkün olmayan ərazilərdə soyutma təmin etmək üçün sadə texnologiyadan istifadə edirlər.
- Termal sancaqlar daha bərabər paylanmaya imkan verir və bu da daha yüksək keyfiyyətli məhsul əldə etməyə imkan verir. Bu idarə olunan soyutma plastiki istənilən formaya salır.
Hazır məhsulun sökülməsi
Hissə soyuduqdan və bərkidikdən sonra işçilər qəlibi açır və hazır plastik məhsulu çıxarırlar. Bu addım, xüsusən də mürəkkəb konstruksiyalar üçün diqqət tələb edir. Hissənin asan sökülməsini təmin etmək üçün vacibdir layihə bucaqlarını daxil edinBu, xüsusilə tökmə qəliblər üçün vacibdir, çünki naxış olmadan qumdan çıxarılması çətin və ya qeyri-mümkün olardı. Ümumiyyətlə, hissənin dizaynı imkan verdikdə, həmişə geniş dartma bucaqları daxil etmək məsləhətdir. Bir neçə dizayn mülahizəsi sökülməyə kömək edir:
- Qaralama BucaqlarıŞaquli divarlara yüngül konuslar əlavə edin. Bu, daha asan çıxarılmasını təmin edir və həm hissəni, həm də qəlibi qoruyur. Bu, materialın qəlibə qarşı büzüldüyü, yapışmasının və əyilməsinin qarşısını aldığı yerlərdə vacibdir. Əsas qaydalara ayırma xəttinə perpendikulyar şəkildə çəkmə, daha dərin boşluqlar və ya teksturalı səthlər üçün daha böyük çəkmə istifadə etmək və oxşar xüsusiyyətlər arasında uyğunluğun təmin edilməsi daxildir.
- Radiasiyalı KünclərHəm daxili, həm də xarici künclərə geniş radius əlavə edin. Kəskin künclər aşağıdakılara səbəb ola bilər nazik divarlar, məsaməlilik və ya üfürmə dəlikləri daxili künclərdə. Onlar həmçinin qalın divarlara və ya xarici künclərdə körpülərə səbəb ola bilər. Radiilər qətranın bərabər paylanmasına imkan verir, daha möhkəm hissələr yaradır, gərginlik konsentrasiyasını azaldır və görünüşü yaxşılaşdırır. Tövsiyə olunan minimum künc bucaqları qətrana görə dəyişir: Polietilen və PVC: 30°, Neylon: 20°, Polikarbonat: 45°.
- Ayrılma xətləriMəhsulu qəlibin necə açılıb bağlanacağını nəzərə alaraq dizayn edin. İki hissəli qəliblər ümumiyyətlə daha ucuzdur və daha az baxım tələb edir. Kəsici xətləri iti künclərə və ya bıçaq kənarlarına qoymaqdan çəkinin; həmişə radius əlavə edin. Həmçinin, şaquli ayırıcı xətlərdən çəkinin. Çox hissəli qəliblər üçün onları açılma və bağlanmaya istiqamət vermək üçün sürüşmə və ya menteşə sistemlərindən istifadə etmək üçün dizayn edin. Bu, ayırıcı xəttə dəyən ziyanı azaldır və operatorun işini asanlaşdırır.
- BüzülməMüxtəlif qatranların büzülmə sürəti fərqlidir (məsələn, .007, .025, .030, .035 düym/düym). Tökmə alüminium qəliblər də büzülür (0,011 düym/düym). Qəlibləmə prosesi, məhdud sahələr və qəlibin açılması və ya örtülməsi növü hamısı büzülməyə təsir göstərə bilər. Dairəvi forma yaradarkən, onun üzərindən deyil, ətrafın ətrafından ayrılması tövsiyə olunur. Dairə boyunca ayrılma xətti materialın büzülməsini məhdudlaşdıra və hissənin uzanmasına səbəb ola bilər.
Roto Kalıplamasının Üstünlükləri və Tətbiqləri

Roto Kalıplamasının Unikal Faydaları
Roto qəlibləmə bir çox təklif edir fərqli üstünlüklər digər plastik istehsal üsulları ilə müqayisədə. Bu proses daha aşağı istehsal həcmləri üçün üstündür. Məsələn, tez-tez hazırlamaq üçün daha yaxşıdır hər il 3000-dən az məhsulBu, böyük dizayn azadlığı təmin edir. İstehsalçılar mürəkkəb formalar və mürəkkəb xüsusiyyətlər yarada bilərlər. Bu, çox vaxt üfürmə kimi digər üsullarla mümkün olmur.
Roto qəlibləmə üçün alət xərcləri də daha aşağıdır. Qəliblər ola bilər üfürmə qəlibləməsində istifadə olunanların qiymətinin onda biriBu, kiçik istehsal dövrləri və ya dizaynlar tez-tez dəyişdikdə əlverişli edir. Roto qəlibləmə ilə hazırlanmış məhsullar çox davamlı və möhkəmdir. Onların sorunsuz konstruksiyası var. Bu, zəif nöqtələri aradan qaldırır və məhsulu daha güclü edir.
Bu proses əla elastiklik təklif edir. İstənilən formada və ya ölçüdə hissələr istehsal edə bilər. Həmçinin məhsulun necə işlədiyini yaxşılaşdırmaq üçün müxtəlif xüsusiyyətlər də daxil edə bilər. Roto qəlibləmə yüksək keyfiyyətli məhsullar yaradır. Həmçinin daha az material istifadə edir ki, bu da daha az tullantı deməkdir. Məhsullar möhkəm, davamlı və sabitdir. Hətta həddindən artıq temperaturda belə yaxşı işləyirlər. Onlar üfürmə və ya enjeksiyon qəlibləmə yolu ilə hazırlanan məhsullardan daha yüksək möhkəmliyə malikdirlər. Nadir hallarda struktur qüsurları göstərirlər.
İlkin quraşdırma xərcləri daha aşağıdır. Proses bahalı qəliblər və ya digər avadanlıqlar tələb etmir. Bu, hər parça üçün daha aşağı qiymətə gətirib çıxarır. Roto qəlibləmə son dərəcə yüksək təzyiq və ya temperatur istifadə etmirBu, qəlib hazırlamağı asanlaşdırır və xərcləri azaldır. Rotomolding məhsulları daha az texniki xidmət tələb edir. Onlar aşınmaya yaxşı davamlıdırlar. Bu, daha aşağı təmir xərcləri və məhsulun daha uzun ömrü deməkdir. Onlar həmçinin zərbələrə daha davamlıdırlar və daha hamar səthlərə malikdirlər.
Roto qəlibləmə mürəkkəb dizaynlar üçün çox yaxşıdır. Bu dizaynların möhkəmliyi üçün əlavələr, qrafika və ya stringerlər tələb oluna bilər. Bu, üfürmə ilə qəliblənmiş məhsullardan daha qalın divarlar yarada bilər. Bu proses ətraflı layihələr üçün uyğundur. Nümunələrə qapalı və açıq mebellər, yelkənli qayıqlar, çənlər və dirəklər daxildir. Daha qalın divarları ilə daha güclü və davamlı məhsullar istehsal edir. Bütün ölçülər üçün işləyir, kiçik 1 litrlik qablardan tutmuş böyük 7 metrlik yelkənli qayıqlara qədər.
Roto Kalıplama üçün İdeal Materiallar
Polietilen (PE) roto qəlibləmədə istifadə olunan ən çox yayılmış materialdır. Bu, aşağıdakıları əhatə edir Bazarın 84%-iİstehsalçılar müxtəlif ehtiyaclar üçün müxtəlif növ polietilenlərdən istifadə edirlər. Xətti Aşağı Sıxlıqlı Polietilen (LLDPE) çox yaygındır. Bir çox tətbiq üçün uyğundur. Yüksək Sıxlıqlı Polietilen (HDPE) daha yüksək sərtlik, səth sərtliyi və möhkəmlik təmin edir. Həmçinin artan kimyəvi müqavimət təklif edir. Çarpaz Bağlı Polietilen (XLPE) qəlibləmə zamanı daha möhkəm olur. Daha yaxşı zərbə müqavimətinə, elastikliyə və ətraf mühitin gərginlikli çatlarına qarşı daha yaxşı müqavimətə malikdir.
Roto qəlibləmə üçün digər materiallar da uyğundur. Bunlara polipropilen, neylon, polivinilxlorid, poliesterlər və polikarbonat daxildir. Birlikdə bu materiallar bazarın təxminən 15%-ni təşkil edir.
| Polimer | Bazar payı |
|---|---|
| Polietilen | 84% |
| Polikarbonat | |
| Neylon | |
| Polivinil Xlorid | |
| Polyesterlər | |
| Polipropilen | 15% (birləşdirilmiş) |
Polietilen bir çox xüsusiyyətlərinə görə roto qəlibləmə üçün idealdır. Çox yönlü, davamlı və qənaətcildir. LLDPE əla zərbəyə davamlılıq təklif edir və elastiklik. MDPE sərtlik və möhkəmlik arasında yaxşı bir tarazlıq təmin edirHDPE yüksək sərtlik, möhkəmlik və kimyəvi müqavimət təmin edir. LDPE yüngül və elastikdirXLPE möhkəmlik, cırılmaya davamlılıq və istiliyə davamlılıq əlavə edir.
Polietilen turşular və qələvilər də daxil olmaqla əksər kimyəvi maddələrə davamlıdırHəmçinin, UB şüalanmasına davamlıdır və bu da onu açıq havada istifadə üçün əlverişli edir. İstehsalçılar onu asanlıqla mürəkkəb formalara sala bilərlər. Yaxşı axın xüsusiyyətlərinə malikdir. Bu, əridilmiş qətranın təzyiq olmadan bir-birinə axmasına imkan verir. Qabarcıqlar olmadan hissələr əmələ gətirir. Həmçinin geniş emal pəncərəsinə malikdir. Təklif edir əla aşağı temperatur təsir gücü və yaxşı yükdaşıma xüsusiyyətləri. UB dərəcələri açıq hava tətbiqləri üçün yaxşı sabitlik təmin edir. Xüsusi rənglər və xüsusiyyətlər üçün əlavələr və piqmentlərlə uyğun gəlir.
Roto Kalıplama ilə Hazırlanan Ümumi Məhsullar
Roto qəlibləmə yaradır geniş çeşiddə məhsullarbir çox sənaye sahələrində. Müxtəlif qablar istehsal edir. Bunlara soyuducu qutular, barabanlar, çəlləklər, göndərmə konteynerləri və toplu konteynerlər daxildir. Plastik Ckonteynerlər.
Bu proses çənlərin hazırlanması üçün əladır. İstehsalçılar su, kimyəvi maddələr, kanalizasiya, yanacaq, septik və su təmizləyici çənlər istehsal edirlər. Bu çənlərin bəziləri 50.000 litrə qədər.
Sənaye şəraitində roto qəlibləmə təkrar emal qurğuları, üfləyici korpuslar və su filtrasiya sistemləri istehsal edir. Həmçinin, böyük plastik qablar, saxlama çənləri, böyük zibil konteynerləri və logistika üçün boş qablar da istehsal edir. Qoruyucu korpuslar və xüsusi sənaye korpusları da geniş yayılmışdır.
Daşınma üçün roto qəlibləmə şirkəti dizel yanacağı çənləri, traktor tablosu, təkər tağları və cihaz panelləri istehsal edir. Həmçinin hava kanalları, supermarket arabaları, hərəkətlilik cihazları, plastik konuslarvə yol nişanları. Trafik maneələri başqa bir ümumi tətbiqdir.
Roto qəlibləmə material emalından faydalanır. Bu üsulla qutular, paletlər, soyuducu qutular, daşınma konteynerləri, zibil qutuları, kommunal arabalar və qablaşdırma ləvazimatları hazırlanır. Toplu konteynerlər və təhlükəli material barabanları da bu üsulla hazırlanır.
Tibb sahəsində roto qəliblənmiş məhsullardan istifadə olunur. Bunlara xərəklər, tibbi nümunələr üçün korpuslar, üz oksigen maskaları və paramedik korpusları daxildir. Steril qablar, diaqnostik avadanlıq korpusları və nəqliyyat korpusları da geniş yayılmışdır.
Kənd təsərrüfatında roto qəlibləmə su və kimyəvi maddələr üçün çənlər, mal-qara yemləyiciləri və pestisid qabları istehsal edir. Həmçinin, kənd təsərrüfatı mayelərinin daşınması üçün möhkəm kənd təsərrüfatı alətləri və səmərəli çənlər də istehsal edir.
Tikintidə roto qəliblənmiş əşyalar kimi istifadə olunur lavabolar, vannalar, istilik izolyasiya blokları, lyuk astarlar və septik çənlər. Kimya sənayesi kimyəvi məhsullar üçün tikişsiz qablardan istifadə edir. Bunlar təhlükəsizliyi təmin edir və sızmaların qarşısını alır. Su və kanalizasiya sistemləri davamlı su saxlama çənlərindən istifadə edir.
Bu proses çox yönlüdür. Gündəlik həyat və sənaye üçün bir çox vacib məhsullar yaradır.
Roto Kalıplama üçün Məhdudiyyətlər və Mülahizələr
Dövr Zamanı Məhdudiyyətlərini Anlamaq
Roto qəlibləmənin müəyyən məhdudiyyətləri var. Əhəmiyyətli amillərdən biri dövr müddətidir. Orta hesabla bir dövr arasında vaxt aparır 20 dəqiqə və 90 dəqiqəÜmumi istehsal dövrü aşağıdakılardan davam edə bilər. 20 dəqiqədən bir neçə saata qədərBu müddət asılıdır hissənin ölçüsü və qalınlığıMəsələn, qalın, böyük bir məhsul daha çox vaxt tələb edir. Bu proses ümumiyyətlə digər üsullarla müqayisədə daha uzun dövr müddəti. Üfürmə ilə qəlibləmə tez-tez bir hissəni tamamlayır bir dəqiqədən azEnjeksiyon qəlibləmə hissələri tamamlayır saniyədən dəqiqəyəRoto qəlibləmə adətən tək bir hissə üçün 30 dəqiqə və ya daha çox vaxt aparır.
Material Seçimi Çətinlikləri
Düzgün material seçmək başqa bir çətinlik yaradır. Yalnız yaxşı istilik stabilliyinə malik qatranlar geniş istifadəyə yararlıdırPolietilen geniş yayılmış seçimdir. Materiallar yüksək temperaturlara məruz qaldıqda oksidləşməyə davamlı olmalıdır. Həmçinin təkrar qızdırma zamanı struktur dəyişikliklərinin qarşısını almaq üçün yaxşı istilik sabitliyinə ehtiyac duyurlar. Əridilmiş qətran cazibə qüvvəsi və iki oxlu fırlanma altında asanlıqla axmalıdır. Bu, divarın vahid qalınlığını təmin edir. Təkrar emal olunmuş plastiklərdən istifadə də çətinliklər yaradır. Təkrar emal olunmuş materiallar tez-tez çirklər ehtiva edir. Bunlar çirklər avadanlığa zərər verə və ya son məhsulu zəiflədə bilərTəkrarlanan qızdırma dövrləri təkrar emal olunmuş plastikləri parçalayır. Bu, onların möhkəmliyini və zərbəyə davamlılığını azaldır.
Roto Kalıplamasının Qiymət Təsirləri
Roto qəlibləmənin xərc strukturu da nəzərə alınmalıdır. alət xərcləri enjeksiyon qəlibləmə ilə müqayisədə xeyli aşağıdır, əməliyyat xərcləri yüksək ola bilər. Roto qəlibləmə bir enerji tələb edən prosesQızdırma mərhələsi enerjinin çox hissəsini tələb edir. Bu, çox vaxt qaz brülörlərindən asılıdır ki, bu da CO2 emissiyalarına və dəyişkən yanacaq xərclərinə səbəb olur. Səmərəsiz maşınlar əməliyyat xərclərini artırır. İnnovativ izolyasiya sistemləri qaz istehlakını azaltmağa kömək edə bilərEnerji istehlakı birbaşa təsir göstərirdəqiqəlik qiymət'istehsalın.
Roto qəlibləmə bir kimi dayanır çox yönlü proses. Davamlı olaraq davamlı, içi boş plastik məhsullar istehsal edir. Unikal təzyiqsiz dövrü vahid divar qalınlığına malik mürəkkəb, sorunsuz hissələr yaradır. Bu üsul həm möhkəmlik, həm də əhəmiyyətli dizayn elastikliyi tələb edən tətbiqlər üçün idealdır.
Tez-tez verilən suallar
Proses boş hissələr necə yaranır?
Proses istilik və iki oxlu fırlanmadan istifadə edir. Plastik toz əridir və fırlanan qəlibin içini örtür. Bu, xarici təzyiq olmadan sorunsuz, içi boş bir məhsul əmələ gətirir.
Bu istehsal üsulunun əsas üstünlükləri nələrdir?
Bu üsul aşağı alət xərcləri və böyük dizayn sərbəstliyi təklif edir. Vahid divar qalınlığına malik davamlı, tikişsiz məhsullar istehsal edir. Hissələri möhkəmdir və zərbələrə yaxşı davamlıdır.
Bu texnika üçün hansı materiallar ən yaxşı işləyir?
Polietilen ən çox yayılmış materialdır. LLDPE, HDPE və XLPE kimi müxtəlif növlər istifadə olunur. Digər materiallara polipropilen, neylon və PVC daxildir.